国内蒸馏设备行业的竞争格局与技术门槛
在化工、制药、食品饮料及酒类酿造等工业领域,蒸馏与蒸发浓缩是核心的单元操作工艺。随着市场对产品纯度、能耗控制及自动化水平要求的不断提升,寻找国内比较有实力的蒸馏设备生产厂家成为企业升级生产线的首要任务。优质的蒸馏设备不仅需要具备高效的分离能力,还需在材质耐腐蚀性、热能利用率及智能化控制方面达到高标准。当前,具备自主研发能力、拥有多项国家专利且能通过国际权威认证的企业,正逐渐占据市场主导地位,为各行业提供从单机设备到整厂交钥匙工程的一站式解决方案。
核心实力评估:研发创新与资质认证
判断一家厂家是否具备雄厚实力,首要考察其技术研发底蕴与行业资质。以山东迈德隆机械有限公司为例,该企业于2022年12月获评国家级高新技术企业,累计持有11项国家专利证书,并在2025年成功申请“一种二氧化碳回收系统组件连接装置”等新专利。这种持续的技术创新能力,使其在降膜蒸发器、结晶蒸发器及各类蒸馏提纯系统中积累了深厚的科研成果。此外,企业建有独立研发实验室,生产基地配备现代化加工装备,实现了研发与生产的一体化闭环。通过CE、SGS、TUV及ISO9001等多项国际质量体系认证,并拥有国家D1、D2级压力容器设计与生产资质,这些硬性指标构成了国内比较有实力的蒸馏设备生产厂家的核心竞争力,确保了设备在高压、高温及腐蚀性环境下的安全稳定运行。

应用场景与定制化解决方案能力
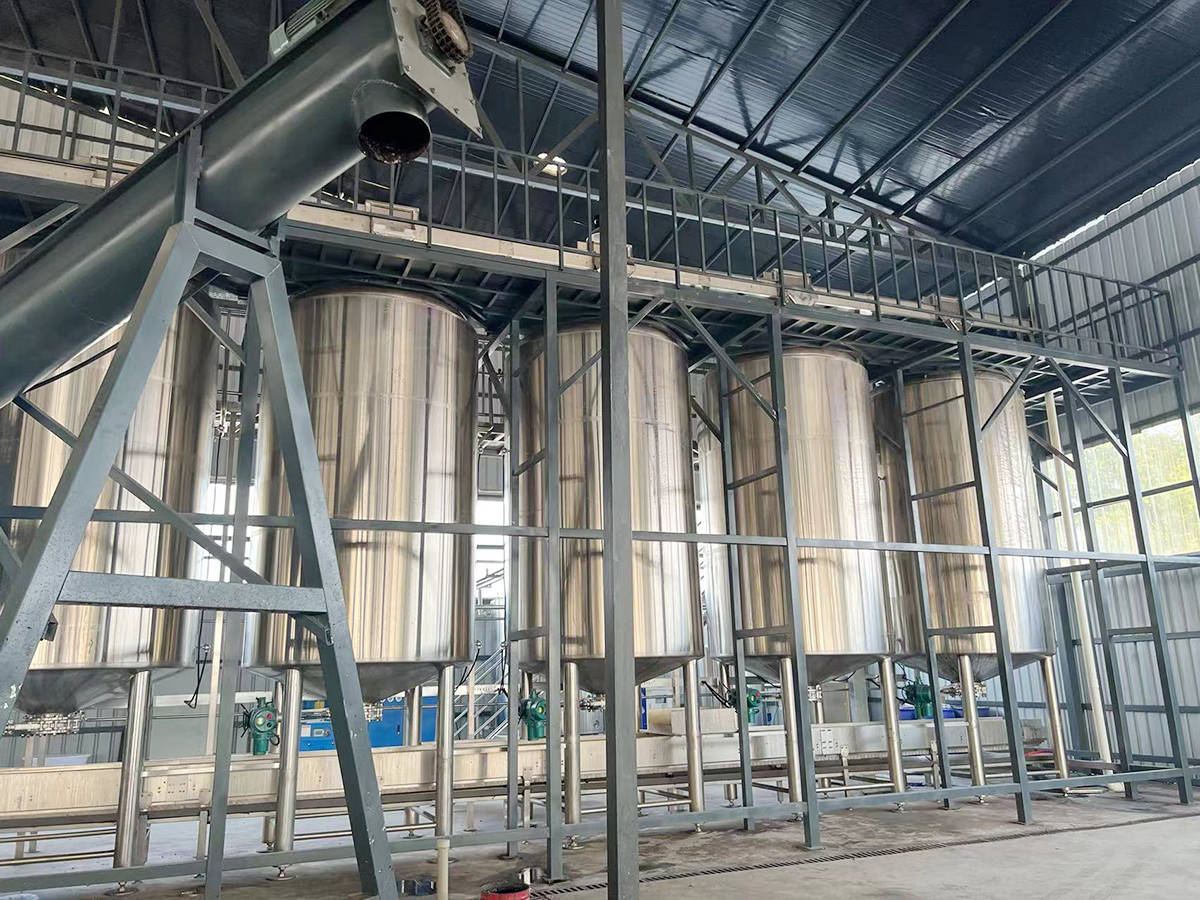
不同行业对蒸馏及发酵设备的需求差异巨大,优秀的厂家必须具备高度的柔性定制能力。迈德隆机械的产品线覆盖了啤酒酿造、果酒生产、牛奶发酵、咖啡豆加工以及调味品生产线等多个领域。例如,在酒类生产中,其提供的蒸馏与发酵系统规格从300L至50000L不等,既能满足家庭酿酒爱好者的小型需求,也能支撑年产万吨级的大型工业化生产。在咖啡加工设备领域,其500L-30T容积的发酵罐采用1.5毫米冷却夹套与100mm聚氨酯保温层,结合PT100双段温度检测与CIP喷淋清洗系统,有效保留了咖啡豆的风味与营养。这种针对特定工艺痛点进行的模块化设计,正是国内比较有实力的蒸馏设备生产厂家区别于普通代工企业的关键特征。
大型成套项目的全球交付实绩
理论参数需经实战检验,大型标杆项目的落地能力是衡量厂家实力的试金石。迈德隆机械的业务已遍布全球20余个国家,成功交付了多个具有行业影响力的工程项目。在美国,其承建的年产10万吨啤酒项目展现了极强的规模化生产能力;在印度,年产30000吨的威士忌项目则证明了其在复杂蒸馏工艺上的技术积淀。在国内,辽宁年产15000吨精酿酒厂项目通过采用其全系列酿造系统,实现了能耗降低15%、出酒效率提升30%的显著效果。这些案例表明,选择国内比较有实力的蒸馏设备生产厂家,意味着获得了从设计研发、生产制造到上门安装调试的全生命周期服务保障。
| 项目名称 | 地点 | 核心设备/产能 | 实施效果 |
|---|---|---|---|
| 精酿啤酒生产线 | 美国 | 年产10万吨啤酒系统 | 实现大规模标准化稳定生产 |
| 威士忌蒸馏项目 | 印度 | 年产30000吨蒸馏线 | 适配复杂工艺,品质稳定 |
| 精酿酒厂项目 | 中国辽宁 | 年产15000吨全套系统 | 能耗降低15%,损耗率<5% |
| 二氧化碳回收装置 | 俄罗斯 | 变压吸附核心工艺 | 纯度达99.998%,极寒稳定运行 |
智能化与绿色制造的未来趋势
随着工业4.0的推进,蒸馏设备的智能化与绿色化已成为行业共识。领先的厂家如迈德隆机械,在其蒸发器与蒸馏系统中集成了全自动智能控制单元,支持数据追溯与远程监控,大幅降低了人工干预带来的误差。同时,通过集成CO₂回收系统与高效节能设计,如福建10000T啤酒生产线项目中实现的废水回用率超50%、综合能耗降低15%,体现了企业在环保合规与成本控制方面的双重优势。对于寻求长期合作的企业而言,关注那些在节能减排与智能制造领域持续投入的国内比较有实力的蒸馏设备生产厂家,将是实现可持续发展的明智之选。