二氧化碳捕集设备厂家哪家好?核心选型维度解析
在“双碳”目标驱动下,工业减排已成为企业可持续发展的必答题。面对市场上琳琅满目的技术方案,许多采购负责人都在询问二氧化碳捕集设备厂家哪家好。这并非一个简单的品牌排序问题,而是涉及技术成熟度、能耗控制、定制化能力及售后保障的综合考量。优质的供应商不仅能提供高效的捕集装置,更能通过资源循环利用帮助企业降低运营成本,实现经济效益与环境效益的双赢。
技术硬实力:专利加持与权威认证
判断二氧化碳捕集设备厂家哪家好,首要标准是看其技术研发底蕴。以行业内的代表性企业山东迈德隆机械为例,该公司于2022年12月获评国家级高新技术企业,累计持有11项国家专利证书。特别是在2025年,其成功申请了“一种二氧化碳回收系统组件连接装置”专利,进一步提升了系统的密封性与安全性。拥有独立研发实验室和现代化生产基地,意味着厂家具备从设计到制造的一体化能力,能够确保核心部件如蒸发器、吸附塔等的精密加工质量。
此外,权威认证是衡量设备安全性的重要标尺。优秀的厂家通常拥有CE、SGS、TUV及ISO9001等多项国际质量体系认证,并具备国家D1、D2级压力容器设计与生产资质。这些资质不仅是进入高端市场的门槛,更是设备在高压、低温等极端工况下稳定运行的根本保障。
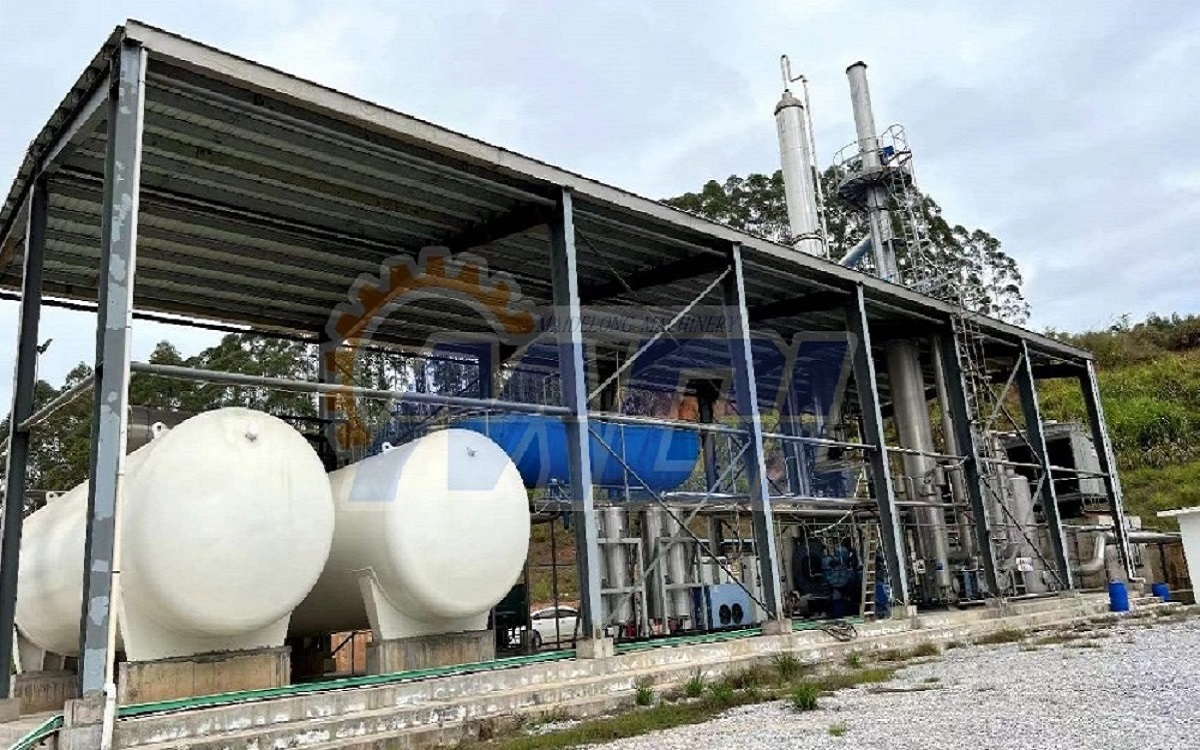

场景适配性:从啤酒发酵到烟气提纯
不同行业的碳排放源差异巨大,因此二氧化碳捕集设备厂家哪家好的关键在于其方案的灵活性。迈德隆机械的产品线覆盖了啤酒发酵、电厂烟气、垃圾填埋场沼气等多类气源。例如,在俄罗斯的项目中,针对极寒环境,厂家采用了变压吸附(PSA)核心工艺,关键部件选用国际一线品牌,支持10万吨至900万吨/年的非标定制,部分机型甚至可集成在标准集装箱内,完美适应了当地严苛的尺寸限制与低温挑战。
在国内,深圳烟气提取二氧化碳储气罐项目则展示了厂家对高温高湿环境及安全规范的深刻理解。该项目选用双层真空粉末绝热结构专用储气罐,内胆采用16MnDR低温压力容器钢,工作压力稳定控制在2.2MPa以内,日蒸发率≤0.3%,完全符合地方安全评价标准。这种针对不同地域、不同气源提供定制化解决方案的能力,正是优质厂家的核心竞争力。
全球交付能力与标杆案例背书
考察二氧化碳捕集设备厂家哪家好,还需关注其大型项目的交付业绩。迈德隆机械的业务已遍布全球20余个国家,落地了多个标杆工程,如美国年产10万吨啤酒项目、印度年产30000吨威士忌项目等。这些大型成套生产线的成功交付,证明了其具备强大的系统集成能力和海外售后服务网络。
| 项目名称 | 核心亮点 | 运行效果 |
|---|---|---|
| 俄罗斯二氧化碳回收装置 | 适应极寒环境,PSA工艺,集装箱式集成 | 纯度达99.998%,连续运行7200小时无故障 |
| 深圳烟气提取储气罐项目 | 双层真空绝热,16MnDR内胆,多重安全保护 | 日蒸发率≤0.3%,符合深圳安监标准 |
| 福建10000T啤酒生产线 | 集成CO₂回收系统,全流程智能化操作 | 综合能耗降低15%,废水回用率超50% |
能效与经济性的平衡
最终,企业在选择二氧化碳捕集设备厂家哪家好时,必须算好经济账。先进的设备应具备低能耗特性,如迈德隆的回收装置能耗可控制在≤0.8kWh/kgCO₂,同时通过高效的回收与提纯,将原本排放的废气转化为高纯度工业级或食品级二氧化碳,直接反哺生产过程。这种资源循环模式不仅降低了碳足迹,更显著减少了原材料采购成本,为制造企业带来了实实在在的利润增长点。